Proč titan? Kov, který boří hranice
Proč titan? Kov, který boří hranice
Představte si, že jste inženýr v letecké společnosti a právě vám byl předán titanový komponent, který předčasně selhal. Náklady na prostoje jsou astronomické a je vyvíjen tlak na nalezení řešení. Nejste v tom sami. Titan, navzdory svým neuvěřitelným vlastnostem, představuje jedinečné výzvy při obrábění a výrobě. Ale co kdybych vám řekl, že tyto výzvy lze překonat s pomocí správných odborných znalostí a technologií? V tomto blogu prozkoumáme, proč je titan zároveň požehnáním i prokletím, a jak společnosti jako Foshan Jopar Machinery Co., Ltd. způsobují revoluci ve způsobu, jakým s tímto pozoruhodným kovem pracujeme.

Problémy při zpracování titanu
1. Opotřebení nástrojů a náklady na obrábění
Vysoký poměr pevnosti k hmotnosti a nízká tepelná vodivost titanu znamenají, že teplo generované během obrábění se rychle nerozptyluje. To vede k rychlému opotřebení nástrojů, což často vyžaduje časté výměny nástrojů a zvyšuje náklady na obrábění. Například v typické letecké dílně může být životnost nástrojů ve srovnání s obráběním hliníku snížena až o 50 %, což vede k významnému překročení nákladů a zpoždění výroby.
2. Povrchová integrita a únavová životnost
Reaktivita titanu za vysokých teplot může způsobit kontaminaci povrchu, což vede ke snížení únavové životnosti součástí. Například u lékařských implantátů mohou povrchové nedokonalosti vést k selhání implantátu, což ohrožuje zdraví pacienta a vede k nákladným stažením z trhu. Výzvou je zachovat integritu povrchu a zároveň dosáhnout požadované rychlosti úběru materiálu.
3. Tepelný management a zkreslení
Nízká tepelná vodivost titanu také znamená, že teplo je koncentrováno na břitu, což způsobuje tepelné gradienty, které mohou vést k deformaci a rozměrovým nepřesnostem. Při výrobě tenkostěnných titanových struktur pro satelity mohou i drobné deformace způsobit nepoužitelnost součásti, což v některých operacích vede k míře zmetkovitosti až 30 %.
Řešení pro zpracování titanu
1. Pokročilé nástroje a povlaky
Pro boj s opotřebením nástroje se doporučují specializované karbidové nástroje s pokročilými povlaky (např. AlTiN nebo TiAlN). Tyto povlaky snižují tření a tvorbu tepla, čímž prodlužují životnost nástroje až o 40 %. Použití vysokotlakého chladiva nástrojem navíc může účinně odvádět teplo z řezné zóny, což dále zlepšuje životnost nástroje a kvalitu povrchu.
2. Kryogenní obrábění
Kryogenní obrábění s použitím kapalného dusíku jako chladiva prokázalo pozoruhodné výsledky pro udržení integrity povrchu. Tato metoda rychle ochlazuje řeznou zónu, čímž snižuje tepelné poškození a zlepšuje kvalitu povrchu. Studie ukázaly, že kryogenní obrábění může prodloužit únavovou životnost o 20 % ve srovnání s konvenčním obráběním.
3. Adaptivní řízení a simulace
Pro řešení tepelné deformace lze minimalizovat tvorbu tepla implementací adaptivních řídicích systémů, které upravují parametry řezání v reálném čase na základě zpětné vazby ze senzorů. Navíc použití simulace konečných prvků k predikci deformace před obráběním umožňuje předběžnou kompenzaci, čímž se snižuje míra zmetkovitosti až o 25 %.
Příběhy o úspěchu zákazníků
Případ 1: AeroTech Dynamics, Seattle, USA
AeroTech Dynamics, přední dodavatel pro letecký průmysl, se potýkal s životností nástrojů při obrábění titanové slitiny Ti-6Al-4V. Po zavedení vysokotlakého chladicího systému od společnosti Foshan Jopar Machinery zaznamenali 35% prodloužení životnosti nástrojů a 20% zkrácení doby cyklu. „Systém Jopar transformoval naše operace obrábění titanu,“ řekl John Miller, výrobní inženýr. „Snížili jsme náklady a zlepšili kvalitu.“
Případ 2: Implantáty MediTi, Curych, Švýcarsko
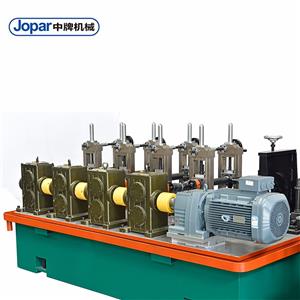
Společnost MediTi Implants čelila výzvám s povrchovou úpravou titanových kyčelních implantátů. Použitím technologie kryogenního obrábění od společnosti Foshan Jopar dosáhla drsnosti povrchu (Ra) 0,2 µm, což představuje zlepšení o 30 % a snížení počtu poruch souvisejících s únavou materiálu o 15 %. „Naše partnerství se společností Jopar nám umožnilo splnit přísné standardy kvality zdravotnického průmyslu,“ poznamenala Dr. Anna Kellerová, manažerka výzkumu a vývoje.
Případ 3: SpaceLight Composites, Toulouse, Francie
Společnost SpaceLight Composites, výrobce součástek pro satelity, zaznamenala 30% míru zmetkovitosti v důsledku deformace tenkostěnných titanových dílů. Pomocí adaptivního řídicího systému a simulačního softwaru od společnosti Jopar snížili zmetkovitost na 5 % a zvýšili efektivitu výroby o 25 %. „Řešení společnosti Jopar jsou pro naše titanové projekty průlomem,“ uvedl Pierre Dubois, vedoucí výroby.
Případ 4: AutoTi Performance, Mnichov, Německo
Společnost AutoTi Performance, výrobce vysoce výkonných automobilových dílů, se potýkala s opotřebením nástrojů a dlouhými dobami cyklů. Po integraci pokročilých nástrojů a vysokotlakého chlazení od společnosti Jopar dosáhla o 40 % delší životnosti nástroje a o 30 % kratší doby cyklů. „V obrábění titanu jsme ještě nikdy neviděli takové zlepšení,“ poznamenal Klaus Weber, provozní ředitel.
Žádosti a partnerství
Titan se široce používá v leteckém, lékařském, automobilovém a chemickém průmyslu. Společnost Foshan Jopar Machinery Co., Ltd. navázala partnerství s klíčovými hráči v těchto odvětvích a poskytuje řešení pro obrábění na míru. Například spolupracujeme s předním výrobcem v leteckém průmyslu na vývoji zakázkových nástrojů pro titanové komponenty, což zajišťuje optimální výkon a spolehlivost. Naše partnerství se rozšiřují i na výrobce lékařských implantátů, kterým dodáváme kryogenní obráběcí systémy, které splňují přísné regulační normy.
Často kladené otázky
Q1: Jaký je nejlepší nástrojový materiál pro obrábění titanu?
Pro obrábění titanu se obecně doporučují karbidové nástroje s pokročilými povlaky, jako je AlTiN, a to kvůli jejich vysoké tvrdosti a tepelné stabilitě. Pro vysokorychlostní obrábění však lze použít nástroje z kubického nitridu boru (CBN), i když jsou dražší.
Q2: Jak mohu snížit chvění při obrábění titanu?
Chvění je často způsobeno nedostatečnou tuhostí v upnutí. Zajistěte, aby obrobek a nástroj byly bezpečně upnuty, používejte nástroje s vysokou tuhostí a zvažte použití fréz s proměnnou šířkou šroubovice k narušení frekvencí chvění.
Q3: Je kryogenní obrábění pro malé dílny nákladově efektivní?
I když počáteční investice do kryogenního zařízení může být vysoká, výhody z hlediska životnosti nástroje a kvality povrchu často náklady ospravedlňují, zejména u vysoce hodnotných součástí. Některé dílny začínají s modernizační sadou pro testování technologie.
Q4: Jakou povrchovou úpravu lze očekávat při obrábění titanu?
S vhodnými parametry a nástroji lze dosáhnout drsnosti povrchu (Ra) 0,4 µm nebo lepší. Pro kritické aplikace, jako jsou lékařské implantáty, lze kryogenním obráběním dosáhnout hodnot Ra 0,2 µm.
Q5: Jak tepelná vodivost titanu ovlivňuje obrábění?
Nízká tepelná vodivost titanu znamená, že teplo se koncentruje na břitu, což vede k vysokým teplotám a opotřebení nástroje. Pro zvládání tepla jsou nezbytné účinné chladicí strategie, jako je vysokotlaké chladivo nebo kryogenní chlazení.
Závěr a výzva k akci
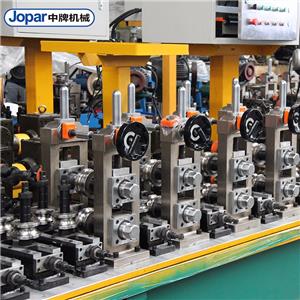
Titan je kov, který vzdoruje limitům, ale pro efektivní obrábění vyžaduje specializované znalosti a technologie. Společnost Foshan Jopar Machinery Co., Ltd je v popředí poskytování inovativních řešení pro zpracování titanu. Ať už se potýkáte s opotřebením nástrojů, problémy s integritou povrchu nebo tepelnou deformací, náš tým vám může pomoci tyto výzvy překonat. Pro podrobnější technické informace si stáhněte naši bílou knihu o obrábění titanu nebo kontaktujte naše obchodní techniky ještě dnes a proberte s nimi své specifické potřeby. Nenechte se odradit výzvami titanu – využijte možnosti společnosti Jopar.