Proč je tak těžké zaručit kvalitu svařovaných trubek?
Zavedení
Představte si to: Jsou 3 hodiny ráno na staveništi potrubí v Albertě v Kanadě. Probíhá hydrostatická zkouška a najednou se u svarového spoje objeví netěsnost. Projektová manažerka Sarah sleduje, jak klesá tlak na manometru. Zpoždění stojí tisíce za hodinu a ohrožena je pověst celého svařovaného potrubí. Tento scénář je až příliš běžný. Proč je tak těžké zaručit kvalitu svařovaného potrubí? Odpověď spočívá ve složitém souhrnu řízení procesů, technologií a lidských zkušeností. V tomto blogu se hlouběji ponoříme do výzev a řešení a budeme čerpat z desítek let zkušeností odborníků z oboru, jako je Foshan Jopar Machinery Co., Ltd, lídr ve výrobě špičkových svařovaných trubek.
Svařované potrubí je páteří ropovodů a plynáren, rozvodů vody a konstrukčních aplikací. Zajištění konzistentní kvality je však neustálým problémem. Od nekonzistentních svarových housenek až po nákladné opravy, v sázce je hodně. Ale nemusí to tak být. Pochopením základních příčin a zavedením robustních řešení mohou výrobci dosáhnout téměř nulových vad. Pojďme se podívat, jak.
Body bolesti
1. Nekonzistentní kvalita svaru vede k nákladným opravám a bezpečnostním rizikům
U svařovaného potrubí je svar kritickým bodem selhání. Změny v příkonu tepla, rychlosti pohybu a složení materiálu mohou vytvářet slabá místa. Například plynovod v Texasu měl časté netěsnosti kvůli nekonzistentní penetraci. Důsledky: neplánované odstávky, environmentální rizika a regulační pokuty. Náklady? Více než 500 000 dolarů ročně na opravy a ztráty výroby. Navíc hrozí velká bezpečnostní rizika; katastrofická porucha by mohla být smrtelná.
2. Vysoká míra zmetkovitosti zvyšuje plýtvání materiálem a provozní náklady
Zmetkovitost je tichým zabijákem ziskovosti. U typického svařovaného potrubí může míra zmetkovitosti dosáhnout 5–10 % v důsledku rozměrových odchylek, vad svarů nebo povrchových nedokonalostí. Vezměme si výrobce vodovodních trubek v Německu: sešrotoval 8 % své produkce, což se promítlo do ročního odpadu ve výši 1,2 milionu eur v oceli. Dopad přesahuje náklady na materiál – k zátěži přispívají energie, práce a likvidace. Vysoká míra zmetkovitosti také zatěžuje dodavatelské řetězce a zpožďuje dodávky.
3. Nedostatky v integraci způsobují nesoulad a neefektivitu
Mnoho svařovaných potrubních linek je směsicí samostatných strojů, což vede k nesouososti mezi fázemi tváření, svařování a dimenzování. Klasický příklad: továrna na trubky v Japonsku se potýkala s problémy s ovalitou, protože tvářecí a svařovací sekce nebyly synchronizovány. To vedlo k častým seřizováním, prostojům a nekonzistentní kvalitě výrobku. Náklady: o 15 % nižší propustnost a vyšší počet hodin práce. Mezery v integraci také brání toku dat, což ztěžuje vysledování vad až k jejich zdroji.
Řešení
1. Pokročilé svařovací technologie s monitorováním v reálném čase
Aby se zabránilo nekonzistentní kvalitě svaru, přední výrobci používají vysokofrekvenční svařování (HFW) a svařování pod tavidlem (SAW) s monitorováním v reálném čase. Například společnost Foshan Jopar Machinery Co., Ltd. integruje termovizní a obloukové senzory pro monitorování dynamiky tavné lázně. To umožňuje obsluze okamžitě upravovat parametry a zajistit konzistentní průvar a profil housenky. Automatizovaná detekce vad pomocí ultrazvukového testování (UT) nebo rentgenových systémů navíc poskytuje okamžitou zpětnou vazbu. Výsledkem je pokles míry vad pod 0,5 % a prudké snížení nákladů na opravy.
2. Automatizovaná inspekce a statistické řízení procesů
Snížení zmetkovitosti vyžaduje proaktivní přístup. Implementujte systémy in-line kontroly, které měří rozměry, kruhovitost a povrchovou úpravu v několika bodech. V kombinaci se statistickým řízením procesů (SPC) mohou výrobci identifikovat trendy dříve, než se objeví vady. Například výrobce trubek v Albertě použil SPC ke korelaci tvářecího tlaku s ovalitou, čímž snížil zmetkovitost o 40 %. Společnost Foshan Jopar Machinery Co., Ltd. nabízí integrovaný software SPC, který shromažďuje data z každé stanice, což umožňuje operátorům činit rozhodnutí na základě dat.
3. Integrované výrobní linky s bezproblémovou manipulací s materiálem
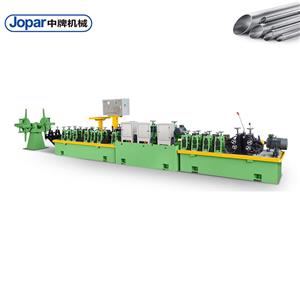
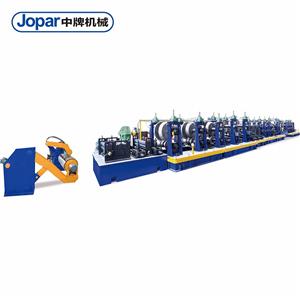
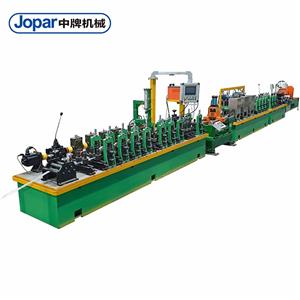
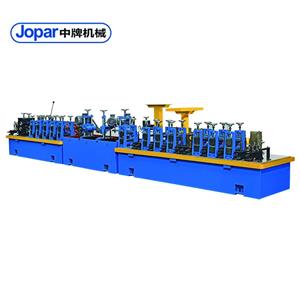
Abyste eliminovali mezery v integraci, investujte do plně integrované svařované potrubní linky, kde je každá fáze – odvíjení, tváření, svařování, dimenzování a řezání – synchronizovaná. Společnost Foshan Jopar Machinery Co., Ltd. navrhuje linky se servopoháněnými řízeními a centralizovanými PLC systémy, což zajišťuje přesnou koordinaci. Například projekt v Německu dosáhl o 25 % vyšší propustnosti modernizací na integrovanou linku s automatickým zarovnáváním pásů a regulací napětí. To nejen zlepšuje kvalitu, ale také snižuje prostoje a náklady na práci.
Případové studie zákazníků
Případ 1: John - Texas, USA
John, vedoucí výroby u významného výrobce tubulárního zboží (OCTG) pro ropný průmysl, se potýkal s 5% mírou vadnosti ve svém svařovaném potrubí. Po instalaci linky HFW od společnosti Foshan Jopar Machinery Co.,Ltd s monitorováním v reálném čase míra vad klesla na 0,5 %. „Konzistence kvality svaru je pozoruhodná – prakticky jsme eliminovali nutnost oprav,“ říká John. Roční úspory přesáhly 500 000 dolarů.
Případ 2: Maria - Alberta, Kanada
Maria, provozní ředitelka ve společnosti poskytující služby v oblasti potrubních systémů, se potýkala s nízkou propustností kvůli častému špatnému zarovnání. Integrovaná linka společnosti Foshan Jopar s automatickým zarovnáváním pásů zvýšila výkon o 25 % a zároveň zkrátila prostoje o 30 %. „Bezproblémová integrace mezi tvářením a svařováním transformovala naši produktivitu,“ poznamenává Maria. Linka nyní konzistentně produkuje 120 metrů za minutu.
Případ 3: Hans - Německo
Hans, vedoucí závodu výrobce vodovodních trubek, bojoval s 8% mírou zmetkovitosti. Po zavedení systému SPC a automatizované kontroly od společnosti Foshan Jopar klesla míra zmetkovitosti na 3 %, což ušetřilo 800 000 eur ročně. „Přístup založený na datech nám umožňuje odhalit problémy dříve, než se z nich stanou vady,“ vysvětluje Hans. Doba návratnosti byla kratší než 12 měsíců.
Případ 4: Kenji - Japonsko
Kenji, hlavní inženýr u výrobce trubek, potřeboval zlepšit konzistenci svarů pro výškové stavby. Linka SAW od společnosti Foshan Jopar s adaptivním řízením snížila počet svarových vad o 70 %. „Přesnost a opakovatelnost jsou bezkonkurenční,“ říká Kenji. Společnost nyní dodává trubky pro nejnovější mrakodrapy v Tokiu.
Případ 5: Sarah - Austrálie
Sarah, projektová manažerka důlního potrubí, požadovala shodu s normou API 5L. Linka společnosti Foshan Jopar s in-line ultrafialovou kontrolou (UT) a rentgenovým snímáním zajistila 100% kontrolu svarů a během hydrostatických zkoušek dosáhla nulových netěsností. „V našem regionu jsme nastavili nový standard kvality,“ poznamenává Sarah. Projekt byl dokončen o dva týdny dříve, než bylo plánováno.
Žádosti a partnerství
Svařované potrubní systémy od společnosti Foshan Jopar Machinery Co., Ltd. slouží pro různé aplikace: přeprava ropy a plynu (API 5L), distribuce vody (AWWA C200), konstrukční trubky (ASTM A500) a automobilové výfukové systémy. Mezi klíčové partnery patří PetroTech (USA), přední dodavatel OCTG; AquaFlow (Kanada), dodavatel vodohospodářské infrastruktury; a BuildCo (Německo), výrobce ocelových konstrukcí. Tato partnerství podtrhují spolehlivost a výkon technologie Jopar. Díky úzké spolupráci se zákazníky Jopar neustále zdokonaluje své návrhy tak, aby splňovaly vyvíjející se průmyslové standardy.
Často kladené otázky
Q1: Jak zajišťujete kvalitu svaru při vysokorychlostní výrobě?
A1: Používáme monitorování v reálném čase pomocí termokamer a obloukových senzorů ve spojení s adaptivními řídicími algoritmy. To umožňuje okamžité úpravy parametrů svařování a zajišťuje konzistentní provaření i při rychlostech až 150 m/min.
Q2: Jaká je typická míra zmetkovitosti u svařovaného potrubí Jopar?
A2: Díky integrovanému systému SPC a automatizované kontrole dosahují naše linky míry zmetkovitosti pod 2 %, ve srovnání s průměrem v oboru 5–10 %. To potvrzují i zákaznická data z několika instalací.
Q3: Dokážou vaše linky zpracovat potrubí malého i velkého průměru?
A3: Ano, naše linky jsou navrženy s flexibilními tvarovacími sekcemi a rychloupínacími nástroji. Nabízíme linky pro průměry od 1/2" do 80" s dobou přestavení kratší než 30 minut.
Q4: Jak řešíte ovalitu a rozměrovou přesnost?
A4: Používáme servořízené kalibrační stolice a laserové měřicí systémy. Data se vracejí zpět do tvářecí sekce pro automatickou korekci, čímž je zajištěna ovalita s přesností na 0,5 % průměru.
Q5: Jakou podporu poskytujete pro certifikaci API 5L?
A5: Pomáháme s dokumentací, kalibrací a školením. Naše linky jsou vybaveny inline systémy UT a rentgenového záření, které splňují požadavky API 5L, a zákazníky provedeme procesem certifikace.
Závěr a výzva k akci
Zaručení kvality svařovaných potrubí nespočívá jen v tom, že máme správné stroje – jde o integraci technologií, dat a odborných znalostí do bezproblémového procesu. Řešením problematických míst pomocí pokročilých řešení mohou výrobci dosáhnout bezprecedentní úrovně kvality a efektivity. Společnost Foshan Jopar Machinery Co., Ltd. pomohla zákazníkům po celém světě transformovat jejich provoz s měřitelnými výsledky. Jste připraveni vylepšit své svařované potrubí? Stáhněte si naši technickou zprávu na téma „Dosažení nulových vad ve výrobě svařovaných potrubí“ nebo kontaktujte naše obchodní techniky pro osobní konzultaci. Pojďme vybudovat budoucnost, kde je kvalita zaručena.