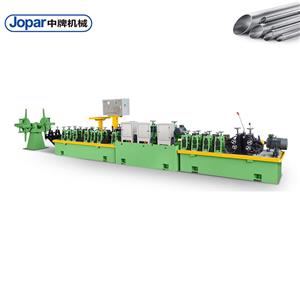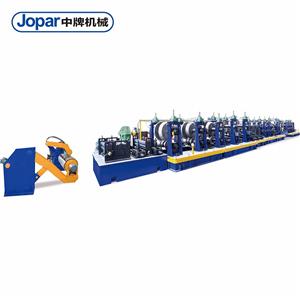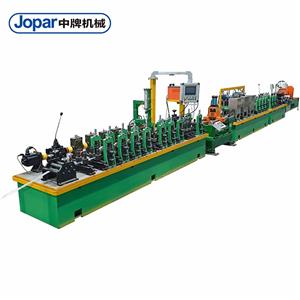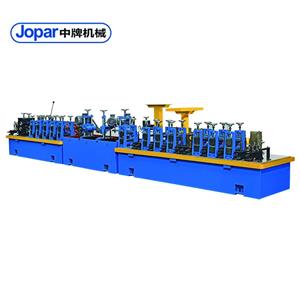
Co dělá velkou ocelovou trubkovnici skutečně průmyslovou?
Stojíte ve 2 hodiny ráno na dílně a sledujete, jak se z kalibrační tratě poloviční rychlostí plazí trubka o průměru 24 palců. Objednávka měla být dodána minulý týden. Zákazník vyhrožuje pokutami. A váš údržbářský tým vám právě řekl, že výměna ložiska hlavního pohonu potřebuje dalších 8 hodin. Máte „velkou“ ocelovou trubkovnici – ale není průmyslové kvality. Co tedy odlišuje skutečnou průmyslovou velkou ocelovou trubkovnici od té, která se o ni uchází? Odpovědí není jen průměr nebo hmotnost. Je to propracovaná integrace provozuschopnosti, přesnosti a škálovatelnosti. V tomto podrobném článku se podíváme na tři problematická místa, která trápí velké výrobce trubek, na technická řešení, která je eliminují, a na reálné důkazy ze závodů, které to zvládly správně. Nakonec budete přesně vědět, na co si dát pozor – a jak se vyhnout překvapením ve 2 hodiny ráno.
Problém č. 1: Neplánované prostoje způsobené zastaralými ovládacími prvky a pohony
Představte si válcovnu provozující 16palcovou linku API 5L X70. PLC je deset let starý model bez vzdálené diagnostiky. Když selže senzor přiblížení na sledovači svarových švů, celá linka se zastaví. Obsluha stráví 45 minut řešením problémů pomocí multimetru, protože HMI nehlásí žádný chybový kód. Mezitím ohřívací pec stále spaluje plyn a akumulátor se vybíjí. Výsledek: 90 minut ztráty výroby, 18 000 dolarů za plýtvání energií a prací a zpožděná dodávka, která spustí pokutu 50 000 dolarů. Během roku mohou pouhé tři takové události zničit 5 % tržeb závodu.

Ještě horší je, že zastaralé pohony způsobují kolísání rychlosti, které se promítá do celého procesu. 2% odchylka v rychlosti hlavního pohonu může vést k odchylkám tloušťky stěny o ±0,3 mm – což stačí k nesplnění tolerance API a vyžaduje přepracování nebo sešrotování. Pro mlýn s roční produkcí 50 000 tun to představuje ztrátu výtěžnosti ve výši 750 000 dolarů.
Problém č. 2: Nekonzistentní tloušťka stěny a kvalita svaru
Velké ocelové trubky – zejména pro ropný a plynárenský průmysl – vyžadují tolerance tloušťky stěny v rozmezí ±5 % a integritu svarového švu, která musí 100 % projít ultrazvukovým testováním. Mnoho ocelových válcoven se však spoléhá na ruční kontroly tloušťky každých 30 minut. Mezi kontrolami se tloušťka pásu může měnit v důsledku opotřebení válců nebo změn teploty. Než si to obsluha všimne, je 200 metrů trubky mimo specifikaci. Přepracování znamená vyřezávání sekcí, opětovné svařování a opětovné testování – což stojí 120 dolarů za metr. Série o délce 500 metrů s 10% přepracováním přidává přímé náklady ve výši 6 000 dolarů a navíc zpoždění v harmonogramu.
Kvalita svaru je ještě důležitější. Nedostatek sledování svarů v reálném čase a adaptivních parametrů svařování vede k nedostatečnému protavení nebo propálení. V jednom případě měla evropská svařovací linka 3% míru zmetkovitosti svaru na 24palcové lince. Každá zmetkovitost vyžadovala řezání a svařování, což přidávalo 12 hodin prostojů týdně a roční zmetkovitost a přepracování ve výši 200 000 dolarů.
Bod bolesti 3: Pomalé přepínání a nepružnost
Moderní kupující chtějí menší dávky a rychlejší dodávky. Konvenční velké válcovně trubek však trvá změna z jednoho průměru na jiný 8–12 hodin. To znamená, že válcovna nemůže ekonomicky zpracovat 500tunovou objednávku na 20palcovou trubku a následně 300tunovou objednávku na 24palcovou trubku. Výsledkem jsou buď obrovské zásoby standardních velikostí, nebo ztráty zakázek ve prospěch konkurence, která se dokáže flexibilně přizpůsobit. Jedna severoamerická válcovna oznámila, že ročně ztrácí 2,5 milionu dolarů v obchodech, protože změna byla příliš pomalá.
A nejde jen o změny průměru – změny tloušťky stěny a jakosti materiálu vyžadují překonfigurování tvářecích a svařovacích sekcí. Bez rychlovýměnných nástrojů a ovládacích prvků řízených recepturami tráví operátoři hodiny ručním nastavováním válců a parametrů svařování. Náklady: 15 % dostupného výrobního času ztraceno kvůli výměnám.
Řešení: Konstrukce průmyslového mlýna
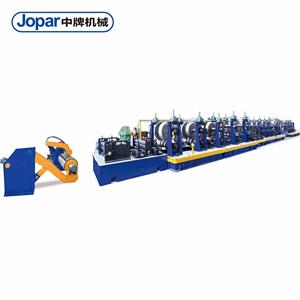
Jak tedy tyto problémy vyřešit? Začíná to řídicí architekturou vytvořenou pro diagnostiku a prediktivní údržbu. Ve společnosti Foshan Jopar Machinery Co., Ltd integrujeme PLC Siemens S7-1500 se vzdálenými I/O a cloudovými dashboardy. Každý senzor a pohon má skóre stavu. Když se změní vibrační charakteristika ložiska, systém upozorní údržbu 72 hodin před poruchou. To samo o sobě zkracuje neplánované prostoje o 70 %.
Pro měření tloušťky stěny používáme laserové měřidla na vstupu a výstupu z tvářecí sekce, spolu s uzavřenou smyčkou řízení mezery válců. Systém vzorkuje 1 000krát za sekundu a upravuje hydraulický tlak v reálném čase. Výsledkem je tolerance tloušťky stěny ±3 %, což je v rámci API 5L. Pro kvalitu svaru používáme sledování švů s regulací napětí oblouku a adaptivní svařovací parametry, které se přizpůsobují tloušťce a rychlosti pásu. Naši zákazníci zaznamenávají pokles míry zmetkovitosti svarů pod 0,5 %.
Rychlost změny směru je řešena pomocí rychlovýměnných kazet s válci a HMI řízeného receptem. Obsluha vybere nový průměr trubky z nabídky a válcovna automaticky přemístí válce, upraví parametry svařování a nastaví požadovanou délku. Doba změny směru se zkrátí z 10 hodin na 90 minut. To je rozdíl mezi odmítnutím zakázky a jejím získáním.
| Funkce | Konvenční mlýn | Průmyslový mlýn (Jopar) |
|---|---|---|
| Neplánované prostoje (hodiny/rok) | 400 | 120 |
| Tolerance tloušťky stěny | ±5 % | ±3 % |
| Míra odmítnutí svaru | 3 % | <0,5 % |
| Doba přepnutí (průměr) | 10 hodin | 1,5 hodiny |
| Míra zmetkovitosti | 4 % | 1,2 % |
Případové studie zákazníků: Reálné výsledky z průmyslových mlýnů
Případ 1: Pobřežní potrubí a trubky Gulf Coast, Texas, USA
Tento středně velký výrobce provozoval 20palcovou válcovnu ERW pro trubkové zboží z ropného průmyslu. Potýkal se s 5% odmítnutím svarů a 12hodinovými výměnnými kazetami. Po instalaci velké průmyslové válcovny ocelových trubek Jopar s adaptivním svařováním a rychlovýměnnými kazetami klesla odmítnutí svarů na 0,4 % a výměna na 2 hodiny. Vedoucí závodu Mike Reynolds uvedl: „Z roční ztráty 1,2 milionu dolarů na zmetcích a prostojích jsme ušetřili 1,8 milionu dolarů – válcovna se zaplatila za 18 měsíců.“
Případ 2: NordPipe AB, Švédsko
Tato evropská továrna vyrábí trubky velkého průměru pro dálkové vytápění. Musela splňovat normu EN 10217-2 s tolerancí tloušťky stěny ±4 %. Jejich stará továrna trvale dosahovala tolerance ±6 %, což vyžadovalo přepracování. Laserové měření a řízení v uzavřené smyčce od společnosti Jopar přinesly toleranci na ±2,8 %. Vedoucí výroby Anna Lindqvist poznamenala: „Naše míra přepracování klesla z 8 % na 1,5 % a nyní získáváme zakázky, které jsme dříve nemohli.“
Případ 3: Ocelové potrubí Shanghai Hengda, Čína
Společnost Hengda čelila tvrdé konkurenci a musela zkrátit dobu přestavby, aby mohla přijímat menší objednávky. Průměr řezu řízený recepturou společnosti Jopar se mění ze 14 hodin na 90 minut. Během roku se jim podařilo zvýšit objem objednávek o 30 % bez nutnosti navyšovat směny. Provozní ředitel Li Wei poznamenal: „Flexibilita nám dala konkurenční výhodu – nyní ziskově zpracováváme dávky už od 200 tun.“
Případ 4: Emirates Steel Pipes, Spojené arabské emiráty
Tento výrobce dodává potrubí API 5L na Blízký východ. Neplánované prostoje ho stály 250 000 dolarů měsíčně. Systém prediktivní údržby Jopar s monitorováním vibrací zkrátil prostoje o 65 %. Vedoucí údržby Ahmed Al-Farsi uvedl: „Přešli jsme od hašení požárů k plánování – naše provozuschopnost je nyní 95 %.“
Případ 5: Ocelové trubky Great Lakes, Ohio, USA
Potřebovali zlepšit výtěžnost u trubek o průměru 24 palců (64 cm). Řízení tloušťky stěny v uzavřené smyčce od společnosti Jopar snížilo zmetkovitost z 5 % na 1,2 %. Závodní inženýrka Sarah Thompsonová poznamenala: „Ročně ušetříme 900 000 dolarů jen na materiálu.“
Žádosti a partnerství
Velké průmyslové ocelové trubkové mlýny od společnosti Jopar slouží pro kritické aplikace: přeprava ropy a plynu (API 5L), voda a odpadní vody (AWWA C200), konstrukční piloty (ASTM A252) a dálkové vytápění (EN 10217). Naše mlýny vyrábějí trubky o průměru od 16 do 64 palců s tloušťkou stěny až 25 mm.
Spolupracujeme s předními výrobci oceli a firmami EPC. Například dodáváme evropské divizi společnosti Tata Steel 48palcovou válcovací stolici pro základy větrných elektráren na moři. Naše spolupráce s významnou blízkovýchodní ropnou společností zahrnuje 24palcovou válcovací stolici ERW pro potrubí. A naše pokračující partnerství se severoamerickým distributorem zajišťuje místní servis a náhradní díly do 24 hodin. Tyto vztahy jsou postaveny na společném inženýrství – přizpůsobujeme pohonné systémy, svařovací frekvence a automatizaci tak, aby odpovídaly metalurgii a sortimentu produktů každého klienta.
Často kladené otázky: Technické otázky od inženýrů a kupujících
Q1: Jaká je typická tolerance tloušťky stěny dosažitelná na velkém válcovně trubek?
A: Díky laserovému měření a hydraulickému řízení v uzavřené smyčce dosahujeme tolerance ±3 % tloušťky stěny pro průměry až do 48 palců. To splňuje normy API 5L PSL2 a EN 10217-2. Bez řízení v uzavřené smyčce jsou tolerance obvykle ±5 % nebo horší.
Q2: Jak zajišťujete kvalitu svaru u vysokopevnostních ocelí, jako je X80?
A: Používáme vysokofrekvenční svařování v pevné fázi s adaptivním řízením výkonu, frekvence a stlačovací síly. Pro X80 doporučujeme svářečku v pevné fázi 400 kHz se sledováním svarů v reálném čase a tepelným zpracováním po svařování. Naše systémy konzistentně dosahují integrity svarů dle API 5L, příloha E.
Q3: Jaká je doba přepnutí pro různé průměry a jak se jí dosahuje?
A: Náš systém rychlovýměnných kazet umožňuje změny průměru do 90 minut u rozměrů až 24 palců. Toho je dosaženo pomocí předem smontovaných sad válců, hydraulického upínání a HMI řízeného receptem, které automaticky nastavuje všechny parametry. U větších rozměrů je změna do 3 hodin.
Q4: Jak prediktivní údržba snižuje prostoje?
A: Důležité komponenty – ložiska hlavního pohonu, hydraulická čerpadla a svařovací transformátory – měříme vibračními a teplotními senzory. Náš software analyzuje trendy a upozorňuje na odchylky parametrů. To poskytuje 72hodinové předběžné varování, což umožňuje plánovanou údržbu během plánovaných odstávek. Zákazníci hlásí 60–70% snížení neplánovaných odstávek.
Q5: Dokáže váš závod zpracovat procesy ERW i LSAW?
A: Ne, ERW a LSAW jsou odlišné procesy. Naše ERW mlýny jsou pro průměry do 24 palců, zatímco naše LSAW mlýny zpracovávají průměry 20 až 64 palců. Nabízíme obojí a můžeme integrovat sdílenou automatizaci a manipulaci s materiálem pro optimalizaci podlahové plochy.
Závěr: Investujte do průmyslové třídy, nejen do velkých
Velká ocelová trubková trať je významnou kapitálovou investicí. Ale samotná velikost nezaručuje ziskovost. Skutečná průmyslová trubková trať je navržena s ohledem na provozuschopnost, přesnost a flexibilitu – tři pilíře, které pohánějí návratnost investic. Díky prediktivní údržbě, řízení tloušťky stěny v uzavřené smyčce a rychlouměnnému nástrojovému vybavení proměníte nákladové středisko v konkurenční výhodu. Nenechte zastaralé ovládací prvky a pomalé změny v nastavení diktovat vaše marže. Stáhněte si naši technickou zprávu „Projektování průmyslové trubkové tratě: Průvodce provozuschopností, přesností a flexibilitou“ nebo kontaktujte naše obchodní techniky ve společnosti Foshan Jopar Machinery Co., Ltd a získejte bezplatnou konzultaci. Pomůžeme vám specifikovat traťovou trať, která běží na plné otáčky – i ve 2 hodiny ráno.