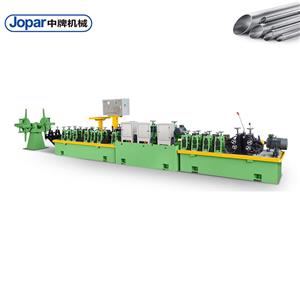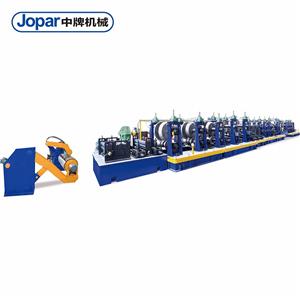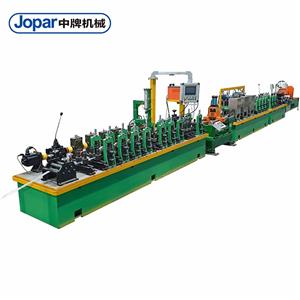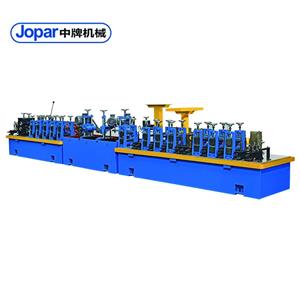
Je váš stroj na frézování trubek z nerezové oceli skutečně efektivní?
Je váš stroj na výrobu trubek z nerezové oceli skutečně efektivní? Pokud jste jako většina vedoucích výroby, pravděpodobně jste si tuto otázku někdy položili. Možná to bylo během směny, kdy se linka neustále zastavovala, nebo když jste si všimli dávky trubek s nekonzistentní tloušťkou stěny, nebo když váš tým údržby nahlásil další selhání ložiska. Nejste sami. Efektivita ve výrobě trubek z nerezové oceli je ve skutečnosti neustálý boj a odpověď na tuto otázku často určuje, zda váš provoz prosperuje, nebo pouze přežívá.
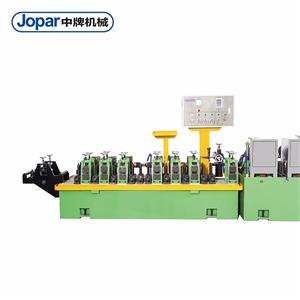
Pojďme k věci: pokud je váš stroj na válcování trubek z nerezové oceli starší než deset let nebo pokud nebyl navržen speciálně pro nerezovou ocel, je pravděpodobné, že není tak efektivní, jak by mohl být. Moderní stroje od renomovaných výrobců, jako je Foshan Jopar Machinery Co., Ltd., se vyvinuly tak, aby řešily jedinečné výzvy nerezové oceli – materiálu, který je tvrdší, abrazivnější a méně tolerantní než uhlíková ocel. V tomto blogu se hlouběji ponoříme do problematických bodů, které trápí mnoho výrobců trubek, prozkoumáme technická řešení, podělíme se o skutečné příběhy úspěchů a odpovíme na otázky, které si inženýři a manažeři nákupu skutečně kladou. Nakonec budete mít jasný plán pro vyhodnocení a zlepšení vašeho vlastního provozu.

Tři skryté problémy při výrobě trubek z nerezové oceli
Než se budeme bavit o řešeních, pojďme si identifikovat problémy. Jsou to problémy, které nedávají výrobním manažerům spát v noci, a často jsou nákladnější, než se na první pohled zdá.
Problém č. 1: Nekonzistentní kvalita svaru vedoucí k zmetkům a přepracování
Vysoká pevnost a tendence nerezové oceli ke zpevňování ji činí velmi obtížnou pro konzistentní svařování. Na mnoha válcovnách kolísá kvalita svaru kvůli nedostatečné regulaci tepla, špatné přípravě hran nebo nekonzistentnímu pokrytí ochranným plynem. Výsledkem jsou svarové švy, které jsou náchylné k praskání, poréznosti nebo neúplnému tavení. V typickém scénáři může válcovna trubek pracující rychlostí 50 metrů za minutu produkovat 5–10 % zmetků v důsledku svarových vad. Pro závod s produkcí 500 tun měsíčně to představuje 25–50 tun šrotu – což představuje ztrátu materiálu a práce až 50 000 dolarů měsíčně. A co hůř, pokud se vadné trubky dostanou k zákazníkovi, hrozí vám stažení z trhu, poškození reputace a potenciální odpovědnost.
Problém č. 2: Nadměrná doba přestavby a prostoje
Výrobci trubek z nerezové oceli často potřebují přecházet mezi různými velikostmi, tloušťkami stěn a jakostmi, aby uspokojili poptávku zákazníků. U starších nebo špatně navržených válcoven může změna velikosti trvat 4–8 hodin, někdy i celou směnu. To představuje 10–20 % výrobního času ztraceného v důsledku činností, které nepřinášejí přidanou hodnotu. Problém dále zhoršují časté neplánované prostoje způsobené opotřebením nástrojů, poruchami ložisek nebo hydraulickými problémy. Každá hodina prostoje na vysokorychlostní válcovně může stát 1 000–5 000 dolarů ve ztracené produkci, nemluvě o přesčasech a nákladech na zrychlenou dopravu, aby se dodržely termíny.
Problém č. 3: Vysoká spotřeba energie a náklady na nástroje
Nerezová ocel se obrábí asi 1,5krát hůře než uhlíková ocel, což znamená, že motory, ložiska a nástroje vaší válcovny pracují více. Mnoho starších válcoven je z hlediska výkonu přehnaně konstruováno, ale nedostatečně efektivně – spotřebovávají nadměrné množství energie, aniž by dodávaly proporcionální výkon. Typický motor o výkonu 50 kW na válcovně trubek může běžet s účinností 60 % a nepřetržitě plýtvat 20 kW. Za rok to představuje plýtvání více než 100 000 kWh, což stojí 10 000–15 000 dolarů. Náklady na nástroje jsou dalším tichým zabijákem: nekvalitní válce a matrice se rychle opotřebovávají, což vede k častým výměnám a nekonzistentním rozměrům trubek. Sada vysoce kvalitních válců může stát 20 000 dolarů a vydržet 2 roky, zatímco levné válce za 10 000 dolarů mohou potřebovat výměnu každých 6 měsíců – a mezitím produkovat více zmetku.
Řešení: Jak moderní stroje na frézování trubek z nerezové oceli řeší tyto problematické body
Nyní, když jsme si nastínili problémy, pojďme se podívat na to, jak se s nimi vypořádávají pokročilé stroje na válcování trubek z nerezové oceli od společností, jako je Foshan Jopar Machinery Co., Ltd.
Řešení 1: Pokročilé systémy řízení svařování pro konzistentní kvalitu
Moderní válcovny trubek z nerezové oceli využívají vysokofrekvenční svařování s přesnou regulací výkonu a monitorováním v reálném čase. Například stroje Jopar používají polovodičové VF svářečky s uzavřenou smyčkou, která upravuje výkon na základě rychlosti linky a geometrie trubky. To zajišťuje konzistentní příkon tepla a minimalizuje vady svaru. Kromě toho obsahují jednotky pro frézování hran nebo opracování, které připravují hrany pásu na přesné tolerance, odstraňují oxidaci a zajišťují čisté dosedací plochy. Přívod ochranného plynu je optimalizován pomocí laminárního řízení proudění a proplachování před svařováním, což eliminuje pórovitost. Výsledkem je kvalita svaru, která splňuje nebo překračuje normy ASTM A554 a EN 10305, s mírou zmetkovitosti často pod 1 %.
Ale nejde jen o svářečku. Celá linka je synchronizovaná: akumulátor, tvarovací sekce a kalibrační stolice pracují v harmonii, aby udržovaly konstantní napětí pásu. Tím se zabrání narušení svaru kolísáním rychlosti. Inženýři společnosti Jopar často zdůrazňují, že kvalita svaru je vlastností na úrovni systému, nikoli pouze funkcí svářečky. Proto jsou jejich svařovací válcovny navrženy s integrovanými řídicími prvky, které monitorují a upravují více parametrů současně.
Řešení 2: Rychle se měnící návrhy a prediktivní údržba
Pro zkrácení doby výměny jsou moderní válcovny trubek z nerezové oceli vybaveny systémy pro rychlou výměnu nástrojů. Válcovny Jopar používají hydraulické upínání a modulární válcovací stolice, které umožňují změnu velikosti za méně než 30 minut. Samotné válce jsou navrženy se standardizovanými rozhraními, takže výměna z jedné velikosti na druhou je otázkou minut, nikoli hodin. Stroje jsou navíc vybaveny senzory a prediktivními systémy údržby s podporou internetu věcí (IoT). Vibrační senzory na ložiskách, teplotní senzory na motorech a tlakové senzory na hydraulických jednotkách předávají data do centrálního PLC, které upozorňuje obsluhu na potenciální poruchy dříve, než způsobí neplánované prostoje. Tím se údržba přesouvá z reaktivní na proaktivní, což snižuje prostoje až o 70 %.
Například zákazník společnosti Jopar v Německu uvedl, že po instalaci nové frézy s funkcemi rychlé výměny se jejich průměrná doba přestavby zkrátila z 6 hodin na 45 minut a neplánované prostoje se snížily o 60 %. To je o 20 hodin výroby týdně navíc – což je pro jejich hospodářský výsledek zásadní změna.
Řešení 3: Energeticky úsporné pohony a nástroje s dlouhou životností
Energetická účinnost začíná správným dimenzováním a vysoce účinnými komponenty. Nerezové válcovny trubek Jopar používají prémiové motory s účinností IE3 nebo IE4, frekvenční měniče (VFD), které přizpůsobují otáčky motoru zatížení, a rekuperační brzdění, které rekuperuje energii během zpomalování. Kumulativním efektem je 15–25% snížení spotřeby energie ve srovnání se staršími válcovnami.
Dalším zaměřením je výroba nástrojů. Jopar používá pro válce pokročilé materiály, jako je prášková metalurgie rychlořezné oceli (PM-HSS), které nabízejí vynikající odolnost proti opotřebení a houževnatost. Tyto válce vydrží 2–3krát déle než běžné válce z nástrojové oceli a po celou dobu své životnosti si zachovávají rozměrovou přesnost. Počáteční náklady jsou sice vyšší, ale celkové náklady na vlastnictví jsou výrazně nižší díky kratším prostojům, menšímu množství zmetků a menšímu počtu výměn. Analýza nákladů a přínosů často ukazuje dobu návratnosti kratší než 12 měsíců.
Příběhy o úspěchu zákazníků: Skutečné výsledky od skutečných výrobců
Podívejme se, jak se tato řešení osvědčila v reálném světě. Tyto příběhy pocházejí od výrobců, kteří se potýkali s problematickými problémy, o kterých jsme diskutovali, a našli úlevu ve válcovnách trubek z nerezové oceli od společnosti Jopar.
Případ 1: Precision Tubes Inc., USA
Společnost Precision Tubes Inc. se sídlem v texaském Houstonu se specializuje na nerezové trubky pro ropný a plynárenský průmysl. Potýkala se s mírou zmetkovitosti svaru ve výši 8 % a častými změnami, které trvaly 6 hodin. Po instalaci válcovací stolice na trubky Jopar SS s pokročilým řízením svaru a rychlou výměnou nástrojů klesla jejich míra zmetkovitosti na 0,8 % a doba změny se zkrátila na 45 minut. „Konzistence kvality svaru je pozoruhodná,“ řekl John Matthews, vedoucí výroby. „V podstatě jsme eliminovali nutnost oprav a naši zákazníci si všimli rozdílu.“ Válcovna také snížila spotřebu energie o 20 %, což jí ročně ušetřilo přes 30 000 dolarů.
Případ 2: Italinox Srl, Itálie
Italinox, rodinný výrobce v Miláně, vyrábí vysoce přesné trubky pro potravinářský a nápojový průmysl. Společnost musela často přecházet mezi nerezovou ocelí 304 a 316L a jejich stará valcová linka způsobovala nadměrné opotřebení nástrojů a nekonzistentní kvalitu povrchu. Díky valcové jednotce Jopar s válci PM-HSS a sofistikovaným chladicím systémem se životnost nástrojů prodloužila o 150 % a kvalita povrchu se zlepšila na Ra 0,4 μm. „Náklady na nástroje nás zabíjely, ale nyní vyměňujeme válce jednou ročně místo každé čtyři měsíce,“ poznamenal Marco Rossi, provozní ředitel. „Návratnost investice byla méně než rok.“
Případ 3: TubeTech GmbH, Německo
Společnost TubeTech GmbH ve Stuttgartu dodává přesné trubky do automobilového sektoru. Čelila přísným požadavkům na kvalitu a vysokým prostojům kvůli údržbě. Systém prediktivní údržby od společnosti Jopar byl průlomový. Senzory monitorují kritické komponenty a PLC předpovídá poruchy týdny dopředu. „Snížili jsme neplánované prostoje o 70 %,“ řekl Klaus Weber, vedoucí údržby. „Systém nám oznámil, že se ložisko chystá selhat, a my jsme ho během plánované prostoje vyměnili. Už jen to nám ušetřilo týden výroby.“
Případ 4: Nippon Steel Tubes Co., Japonsko
Tento japonský výrobce vyrábí nerezové trubky malého průměru pro lékařské aplikace. Vyžadovaly extrémně přesné tolerance a vysokou kvalitu povrchu. Millovací linka Jopar s uzavřenou smyčkou pro řízení rozměrů a laserovým měřením zajistila toleranci vnějšího průměru trubky v rozmezí ±0,05 mm. „U millovací linky na trubky jsme ještě neviděli tak konzistentní kvalitu,“ komentoval Hiroshi Tanaka, manažer pro zajištění kvality. „Naši zákazníci požadují nulové vady a stroj Jopar nám toho pomáhá dosáhnout.“
Případ 5: Southern Cross Stainless, Austrálie
Společnost Southern Cross se sídlem v Melbourne vyrábí trubky pro architektonické aplikace. Ztrácela 15 % výrobního času kvůli změnám výrobního procesu a měla vysoké účty za energie. Po přechodu na válcovnu Jopar s rychloupínacími a energeticky úspornými pohony se doba změny výrobního procesu zkrátila na 30 minut a spotřeba energie klesla o 25 %. „Návratnost investice byla patrná během šesti měsíců,“ uvedla generální ředitelka Emma Wilsonová. „Nyní jsme schopni přijímat menší, zakázkové objednávky, které jsme dříve museli odmítat.“
Aplikace a partnerství: Kde zářily lisovny trubek z nerezové oceli
Trubky z nerezové oceli jsou všudypřítomné a jejich aplikace jsou rozmanité. Od běžných až po kritické, válcovny nerezových trubek vyrábějí trubky, které končí v:
- Ropa a plyn:Přístrojové trubky, trubky výměníků tepla a komponenty potrubí, které vyžadují odolnost proti korozi a vysokou pevnost.
- Jídlo a pití:Sanitární hadice, které splňují normy FDA a 3-A, zajišťují hygienu a snadnou údržbu.
- Lékařský:Kanyly, jehly a chirurgické nástroje, kde je přesnost a biokompatibilita prvořadá.
- Automobilový průmysl:Výfukové systémy, palivové potrubí a konstrukční komponenty, které vyžadují odolnost a nízkou hmotnost.
- Architektura:Zábradlí, kryty sloupů a dekorativní prvky, které kombinují estetiku s odolností vůči povětrnostním vlivům.
Za mnoha z těchto aplikací stojí partnerství mezi výrobci trubek a dodavateli zařízení. Například společnost Foshan Jopar Machinery Co., Ltd. spolupracuje s několika předními výrobci nerezové oceli na vývoji řešení na míru. Jedním z takových partnerství je partnerství s evropským konsorciem, které dodává trubky farmaceutickému průmyslu. Společnost Jopar úzce spolupracovala s jejich inženýry na návrhu mlýna, který splňuje požadavky cGMP, včetně možností elektrolytického leštění a přísných standardů čistoty. Dalším partnerstvím je severoamerický distributor zařízení pro mlýny trubek, kde společnost Jopar poskytuje OEM výrobu a technickou podporu. Tato spolupráce zajišťuje, že stroje nejsou jen běžně dostupné, ale jsou přizpůsobeny specifickým potřebám trhu.
Když si vyberete partnera, jako je Jopar, nekupujete si jen stroj; získáváte přístup k desítkám let zkušeností s výrobou trubek z nerezové oceli. Jejich inženýři už viděli všechno – od vysokorychlostních linek běžících 24 hodin denně, 7 dní v týdnu, až po specializované mlýny pro malé šarže. Tyto zkušenosti se promítají do praktických rad a robustních konstrukcí.
Často kladené otázky: Odpovědi na nejčastější otázky inženýrů a manažerů nákupu
Zde je pět otázek, které často slýcháme od inženýrů a manažerů nákupu v Evropě a Severní Americe, spolu s podrobnými odpověďmi.
1. Jaké jsou klíčové rozdíly mezi válcovacím strojem na trubky z uhlíkové oceli a válcovacím strojem na trubky z nerezové oceli?
I když jsou základní principy podobné, válcovny trubek z nerezové oceli vyžadují několik konstrukčních úprav. Zaprvé, nerezová ocel se rychle zpevňuje, takže tvářecí sekce potřebují větší výkon a tužší konstrukci, aby zvládly vyšší tvářecí síly. Zadruhé, svařitelnost nerezové oceli je odlišná; vyžaduje přesný přívod tepla a často ochranný plyn (např. směsi argonu nebo helia), aby se zabránilo oxidaci. Zatřetí, nástroje musí být odolnější proti opotřebení, protože nerezová ocel je abrazivní. A konečně, celá linka musí být navržena s ohledem na čistotu, aby se zabránilo kontaminaci, zejména pro sanitární aplikace. Válcovna uhlíkové oceli přestavěná na nerezovou ocel bude pravděpodobně trpět špatnou kvalitou svaru a častými poruchami.
2. Jak zajišťujete konzistenci kvality svaru při vysokorychlostní výrobě?
Konzistence je dána kombinací faktorů: přesná příprava hran pásu (frézování nebo odlupování), stabilní napětí pásu pomocí akumulátoru, vysokofrekvenční svařování s regulací výkonu v uzavřené smyčce a monitorování parametrů svařování v reálném čase. Moderní válcovny trubek z nerezové oceli používají senzory k měření teploty svaru, rychlosti linky a tloušťky pásu a PLC podle toho upravuje svařovací výkon a rychlost. Kromě toho lze integrovat nedestruktivní testování (NDT), jako je kontrola vířivými proudy nebo ultrazvuková kontrola, pro detekci vad přímo v procesu. V Joparu také doporučujeme pravidelné testování svarových vzorků pro ověření procesu.
3. Jaká je typická doba přestavby pro různé velikosti trubek na moderním válcovně trubek z nerezové oceli?
Díky rychlovýměnnému nástroji a hydraulickému upínání lze změnu velikosti provést za 30–60 minut, v závislosti na složitosti. To zahrnuje výměnu válců, seřízení tvářecích a kalibračních sekcí a rekalibraci svářečky. U starších válcovacích stolic může stejná změna trvat 4–8 hodin. Klíčem je modulární konstrukce: každá válcovací stolice je nezávislá a lze ji rychle vyměnit. Válcovací stolice Jopar jsou navrženy s ohledem na tento fakt a my poskytujeme školení, které pomáhá obsluze zvládnout celý proces.
4. Jak funguje prediktivní údržba na válcovně trubek z nerezové oceli a jaká data shromažďuje?
Prediktivní údržba se spoléhá na senzory, které monitorují vibrace, teplotu, tlak a proud motoru. Například akcelerometry na ložiskách detekují včasné známky opotřebení, zatímco termočlánky na motorech a hydraulických nádržích monitorují přehřátí. Data jsou přenášena do PLC nebo edge zařízení, které pomocí algoritmů určuje základní vzorce a označuje anomálie. Když se parametr odchýlí, systém vygeneruje upozornění s doporučeným postupem. Postupem času dokáže systém předpovědět zbývající životnost (RUL) součástí. To umožňuje plánovat údržbu během plánovaných odstávek, čímž se zabrání neplánovaným odstávkám. K datům lze také přistupovat vzdáleně pro diagnostiku a podporu.
5. Jaké jsou celkové náklady na vlastnictví (TCO) moderního válcovny trubek z nerezové oceli v porovnání se starším modelem?
Celkové náklady na vlastnictví (TCO) zahrnují pořizovací cenu, instalaci, energii, údržbu, nástroje, práci a zmetky. I když moderní válcovna trubek z nerezové oceli může mít vyšší počáteční náklady (obvykle o 20–30 % více než základní model), často se zaplatí během 1–2 let díky nižším provozním nákladům. Například úspora energie o 20 %, snížení zmetkovitosti z 5 % na 1 % a snížení prostojů o 50 % mohou vést k významným ročním úsporám. Podrobná analýza celkových nákladů na vlastnictví by měla zohlednit objem výroby, mzdové sazby a náklady na energie. Společnost Jopar může poskytnout model celkových nákladů na vlastnictví na míru založený na vašich specifických výrobních parametrech.
Závěr a výzva k akci
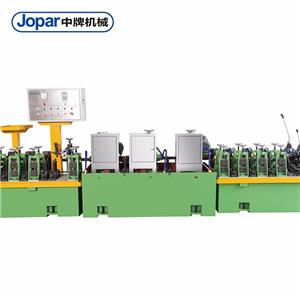
Je tedy váš lis na trubky z nerezové oceli skutečně efektivní? Pokud jste si všimli některých problémových bodů, o kterých jsme diskutovali – nekonzistentní kvalita svaru, dlouhé doby výměny, vysoké náklady na energii a nástroje – pak je čas se na ně podívat blíže. Moderní lisy na trubky z nerezové oceli od společnosti Foshan Jopar Machinery Co., Ltd. jsou navrženy tak, aby tyto problémy řešily přímo a přinášely měřitelná zlepšení kvality, produktivity a nákladové efektivity.
Nevěřte nám jen tak na slovo. Příběhy zákazníků, které jsme s vámi sdíleli, jsou skutečnými příklady výrobců, kteří transformovali své provozy. Ať už jste v Houstonu, Miláně, Stuttgartu, Tokiu nebo Melbourne, výzvy jsou podobné a řešení jsou osvědčená.
Pokud jste připraveni prozkoumat, jak může efektivní válcovna trubek z nerezové oceli ovlivnit váš hospodářský výsledek, zveme vás ke stažení naší technické dokumentace „Maximalizace efektivity výroby trubek z nerezové oceli“. Tato komplexní příručka se ponoří do technických detailů, poskytne srovnávací data a nastíní podrobný postup k vyhodnocení vaší stávající válcovny. Případně můžete kontaktovat přímo naše obchodní techniky a domluvit si individuální konzultaci. Pomůžeme vám analyzovat vaše výrobní data a doporučíme vám správné řešení – bez závazků, pouze odborná rada.
Udělejte první krok k efektivnějšímu provozu ještě dnes. Vaše zisky vám poděkují.