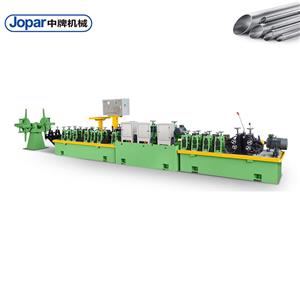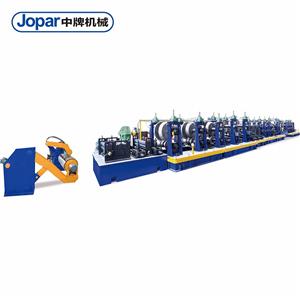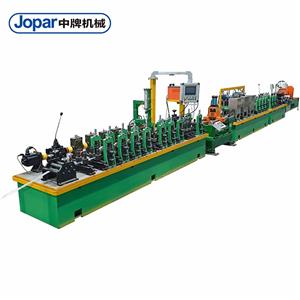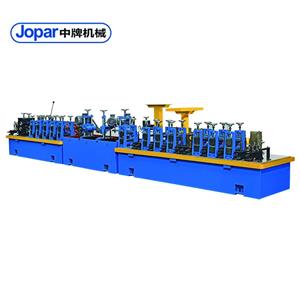
Jsou stroje na výrobu nerezových trubek vaším úzkým hrdlem ve výrobě?
Brzdí vás vaše výrobní linka na nerezové trubky? Nejste v tom sami. Ve světě přesné výroby trubek, kde panují vysoké sázky, může i chvilkový pokles produkce nebo kvality vést k nedodržení termínů, ztraceným zakázkám a snížené ziskovosti. Odpověď na tuto přetrvávající výzvu spočívá ve strategickém nasazení pokročilých technologií.Stroje na výrobu trubek z nerezové ocelikterý je navržen pro rychlost, přesnost a neochvějnou spolehlivost. Tento blog se ponoří do klíčových problémů, které trápí výrobce, a nabízí jasnou cestu vpřed. Ukazuje, jak správná technologie může transformovat váš provoz z úzkého hrdla v konkurenční výhodu.
Skryté náklady na neoptimální výrobu trubek z nerezové oceli
Trubky z nerezové oceli (SS) jsou všudypřítomné – od složitých trubek v lékařských zařízeních až po robustní potrubí v chemických závodech. Jejich efektivní výroba a splnění přesných standardů je však náročný úkol. Mnoho výrobců, zejména těch, kteří používají starší nebo špatně integrované zařízení, čelí třem kritickým problémům, které tiše vyčerpávají zdroje a brzdí růst.
Problém č. 1: Nekonzistentní kvalita svaru a integrita švu
Představte si výrobní sérii trubek z nerezové oceli 316L určených pro vysoce čisté farmaceutické aplikace. Svarový šev, samotné srdce strukturální a korozivzdorné integrity trubky, vykazuje sporadickou poréznost nebo neúplné prosazení. Bezprostřední důsledky jsou hrozné: celá šarže je během kontroly kvality odmítnuta, což vede k významnému plýtvání materiálem a zastavení výroby. Následný dopad je ještě závažnější – sankce za pozdní dodávky, poškození vaší pověsti spolehlivého dodavatele a potenciální ztráta dlouhodobého klienta. Náklady? Jedna odmítnutá šarže 10 000 metrů může představovat ztrátu materiálu, práce a energie až 50 000 dolarů, nemluvě o nevyčíslitelných nákladech na ztrátu důvěry.
Problém č. 2: Nízká propustnost a nadměrné doby přepínání
Na dnešním trhu je flexibilita klíčová. Výrobce může potřebovat v rámci jedné směny přejít z výroby sanitárních trubek s vnějším průměrem 1/2" na trubky třídy 40 s průměrem 2". U konvenčních nebo ručně nastavovaných strojů může tato změna trvat hodiny. Během těchto prostojů je linka tichá, objednávky se hromadí a náklady na přesčasy prudce rostou. Navíc, pokud je maximální rychlost linky stroje omezená, neustále bojujete o uspokojení poptávky. Toto úzké hrdlo přímo omezuje váš potenciál tržeb a snižuje vaši schopnost reagovat na potřeby zákazníků ve srovnání s konkurencí s agilnějšími technologiemi.Stroje na výrobu trubek z nerezové oceli.
Problém č. 3: Vysoká míra zmetkovitosti a plýtvání materiálem
Nerezová ocel je drahá. Každý centimetr odpadu má přímý dopad na vaše hospodářské výsledky. Neefektivní stroje často bojují s přesností řezání na délku, což vede k nadměrnému odpadu z ořezu. Ještě důležitější je, že nestabilní procesy tváření a svařování mohou způsobovat neustálé vady, které nutí obsluhu vyřazovat dlouhé úseky trubek. Míra odpadu i 5 % na velkoobjemové lince se může promítnout do ročních ztrát v řádu stovek tisíc dolarů. Toto plýtvání není jen finanční; je to také environmentální problém, protože výroba nerezové oceli je energeticky náročná.
Návrh řešení: Jak pokročilé stroje na výrobu nerezových trubek eliminují úzká místa
Výše uvedené výzvy nejsou nepřekonatelné. Jsou přímým důsledkem technologie, která nedrží krok s moderními požadavky. Společnosti jako Foshan Jopar Machinery Co., Ltd. se věnují inženýrským řešením, která tyto klíčové problémy přímo řeší. Pojďme se podívat, jak na to.
Řešení 1: Přesné svařování a monitorování v reálném čase
Pro boj s nekonzistentní kvalitou svaru se používají moderníStroje na výrobu trubek z nerezové oceliintegruje vysokofrekvenční (HF) nebo wolframové svařovací systémy s inertním plynem (TIG) s pokročilými řídicími algoritmy. Tyto systémy udržují přesné parametry svařování – proud, napětí, rychlost a průtok plynu – bez ohledu na drobné výkyvy v materiálu pásu. Systémy pro monitorování v reálném čase, jako jsou sledovače svarových švů a termokamery, navíc poskytují okamžitou zpětnou vazbu. Pokud je zjištěna odchylka, systém ji může automaticky upravit nebo upozornit obsluhu, čímž zabrání zmetkovitosti celé dávky. Tím je zajištěn konzistentní, těsný svarový šev s plným provařením, který splňuje přísné požadavky norem ASTM A269 nebo EN 10217-7.
Řešení 2: Vysokorychlostní linky s rychlovýměnnými nástroji
Propustnost a flexibilita jsou zvýšeny díky chytré konstrukci. Stroje Jopar jsou například vybaveny vysokorychlostními tvářecími a dimenzovacími sekcemi, které dokáží dosáhnout rychlosti linky výrazně převyšující starší modely. Samotná rychlost však nestačí. Klíčem je rychlá výměna. Systémy rychlovýměnných nástrojů, často využívající hydraulické nebo pneumatické upínání, umožňují obsluze přepínat mezi různými průměry trubek a tloušťkami stěn za zlomek času. Práci, jejíž nastavení trvalo čtyři hodiny, lze nyní dokončit za 30 minut, což dramaticky zvyšuje provozuschopnost stroje a vaši výrobní kapacitu.
Řešení 3: Inteligentní řízení a optimalizace materiálů
Snižování zmetkovitosti začíná přesným řízením. PokročiléStroje na výrobu trubek z nerezové ocelivyužívá servopoháněné systémy pro letmé řezání, které zaručují přesnost délky s tolerancí ±0,5 mm a minimalizují tak odpad při ořezávání. Celá linka je řízena PLC (programovatelným logickým automatem) s uživatelsky přívětivým rozhraním HMI (rozhraní člověk-stroj). Tento centrální mozek optimalizuje celý proces, od podávání pásu až po finální řezání, a zajišťuje plynulé zrychlení a zpomalení, aby se zabránilo natahování nebo deformaci materiálu. Udržováním dokonalého napětí a vyrovnání systém produkuje méně odpadu, což přímo zlepšuje výtěžnost materiálu.
Dopad na reálný svět: Příběhy o úspěchu zákazníků
Teoretické výhody pokročilých strojů jsou přesvědčivé, ale skutečným měřítkem úspěchu je praxe. Zde je několik příkladů, jak výrobci překonali svá úzká hrdla pomocí technologie Jopar.
Případová studie 1: Zlepšení kvality lékařských hadiček v Německu
Klient:Výrobce přesných trubek v Bavorsku v Německu, který dodává zdravotnické prostředky do průmyslu.
Výzva:Čelíme 7% míře zmetkovitosti trubek z nerezové oceli 316LVM kvůli pórovitosti svaru, což vede k nákladným opravám a zpožděním dodávek.
Řešení:Implementována byla svářečka Jopar HF s uzavřenou smyčkou a integrovaným systémem monitorování svaru.
Výsledek:Míra odmítnutí klesla na méně než 0,5 %. Propustnost se zvýšila o 22 %, protože linka mohla s jistotou jezdit vyššími rychlostmi.
Citovat:„Konzistence svaru je nyní naším nejsilnějším argumentem. Stroje Jopar nejenže vyřešily problém, ale daly nám konkurenční výhodu.“ – Vedoucí výroby, Bavorsko.
Případová studie 2: Zvýšení kapacity pro výrobce sanitárních trubek v USA
Klient:Středně velký výrobce ve Wisconsinu v USA, specializující se na sanitární potrubí pro potravinářský a mlékárenský průmysl.
Výzva:Časté a zdlouhavé přestavby mezi trubkami s vnějším průměrem 1" a 3" snižovaly produktivitu a omezovaly ji na 15 000 metrů týdně.
Řešení:Instalována vysokorychlostní linka Jopar s automatickou výměnou nástrojů a rychloupínací tvářecí sekcí.
Výsledek:Doba přepnutí se zkrátila ze 3 hodin na 20 minut. Týdenní produkce vzrostla na více než 28 000 metrů, což jim umožnilo uzavírat nové zakázky.
Citovat:„Odmítali jsme nové zakázky, protože jsme s tím nedokázali držet krok. Nyní aktivně hledáme nové příležitosti. Flexibilita je zlomová.“ – Provozní ředitel, Wisconsin.
Případová studie 3: Snížení množství zmetků pro dodavatele ropy a plynu z Blízkého východu
Klient:Velký výrobce trubek v SAE, dodávající svařované trubky z nerezové oceli pro ropný a plynárenský sektor.
Výzva:Vysoká míra zmetkovitosti 8 % v důsledku nepřesností řezné délky a problémů s ovalitou u silnostěnných trubek, což ročně stojí miliony.
Řešení:Zavedli jsme vysoce výkonnou trubkovou válcovnu Jopar se servořízeným letmým odřezáváním a pokročilými kalibračními stolicemi.
Výsledek:Míra zmetkovitosti snížena na 2,1 %. Přesnost řezu a vylepšená kulatost trubky eliminovaly pro klienty problémy s následnou výrobou.
Citovat:„Návratnost investice byla téměř okamžitá. Úspory ze snížení zmetkovitosti samy o sobě zaplatily modernizaci stroje za méně než 18 měsíců.“ – Vedoucí závodu, Spojené arabské emiráty.
Případová studie 4: Zlepšení efektivity pro italského dodavatele automobilového průmyslu
Klient:Výrobce automobilových výfukových systémů Tier 1 poblíž Turína v Itálii.
Výzva:Potřeba zvýšit výrobu výfukových trubek z nerezové oceli 409 a zároveň snížit spotřebu energie na metr.
Řešení:Integrována válcovna trubek Jopar s vysoce účinným indukčním svařováním a inteligentním systémem hospodaření s energií.
Výsledek:Rychlost výroby se zvýšila o 18 %, zatímco spotřeba energie na metr klesla o 12 %. Celková účinnost zařízení (OEE) se zlepšila z 65 % na 82 %.
Citovat:„Zavázali jsme se k udržitelnosti a technologie společnosti Jopar nám pomohla dosáhnout našich výrobních i environmentálních cílů.“ – Vedoucí technického oddělení, Turín.
Aplikace a důvěryhodná partnerství
Všestrannost moderníhoStroje na výrobu trubek z nerezové oceliSpolečnost Foshan Jopar Machinery Co., Ltd. působí v širokém spektru průmyslových odvětví. Naše zařízení je klíčové pro výrobu:
- Sanitární potrubí:Pro farmaceutický, biotechnologický, potravinářský a nápojový průmysl, kde je prvořadá povrchová úprava a integrita svarů.
- Trubky výměníku tepla:Pro elektrárny a systémy vytápění, větrání a klimatizace, kde je vyžadována přesná rozměrová náročnost a vynikající tepelná vodivost.
- Automobilové trubky:Pro výfukové systémy, palivová potrubí a konstrukční prvky, které vyžadují vysokou pevnost a odolnost proti korozi.
- Ropné a plynové potrubí:Pro aplikace proti proudu, střednímu proudu a následnému proudu, často vyžadující silné stěny a odolnost vůči agresivním chemikáliím.
- Dekorativní trubky:Pro architektonické a nábytkářské aplikace, kde je povrchová úprava a estetický vzhled klíčový.
Díky našemu závazku ke kvalitě jsme se stali důvěryhodným partnerem pro řadu velkých nákupních společností a inženýrských firem po celém světě. Úzce spolupracujeme s klienty, abychom pochopili jejich jedinečné výrobní výzvy a přizpůsobili řešení, která se bezproblémově integrují do jejich stávajících pracovních postupů. Tento partnerský přístup zajišťuje, že každý stroj Jopar není jen kusem zařízení, ale strategickým aktivem pro růst.
Často kladené otázky inženýrů a manažerů nákupu
Q1: Jaké jsou klíčové rozdíly mezi svařováním TIG a HF pro nerezové trubky a které z nich vaše zařízení podporuje?
A:Svařování TIG nabízí vynikající kvalitu svaru a je často preferováno pro tenčí stěny a kritické aplikace, ale je pomalejší. HF svařování je mnohem rychlejší a ideální pro velkoobjemovou výrobu tenčích až středně stěnných trubek. Volba závisí na konkrétním materiálu, tloušťce stěny a výrobních cílech. Společnost Jopar nabízí stroje schopné integrovat systémy TIG i HF svařování a naši technici vám pomohou vybrat optimální konfiguraci pro vaše potřeby.
Q2: Jak si vaše stroje poradí s zpevněním nerezové oceli během tváření?
A:Zpevnění materiálu je významným faktorem. Naše stroje jsou navrženy s více fázemi tváření, které vyvíjejí postupný, kontrolovaný tlak, aby se minimalizovalo namáhání materiálu. Používáme vysoce kvalitní nástroje se specifickými povrchovými úpravami a mazacími systémy pro snížení tření. Konstrukce válců je optimalizována pomocí metody konečných prvků (FEA), aby byl zajištěn hladký tok materiálu bez nadměrného namáhání a zároveň byly zachovány jeho mechanické vlastnosti.
Q3: Jaká je typická dodací lhůta pro zakázkovou linku na výrobu nerezových trubek a jakou podporu nabízíte pro instalaci a školení?
A:Dodací lhůty se liší v závislosti na složitosti, obvykle se pohybují od 4 do 8 měsíců. Poskytujeme komplexní podporu, včetně dohledu nad instalací na místě, uvedení do provozu a rozsáhlého školení vašich operátorů a údržbářů. Naším cílem je zajistit, aby váš tým byl plně kvalifikovaný a vaše linka byla co nejrychleji funkční a optimalizovaná.
Q4: Jak zajišťujete rozměrovou přesnost a kulatost finální trubky?
A:Rozměrové přesnosti se dosahuje kombinací přesného válcování, robustní kalibrační sekce a vysoce přesného dělení. Naše kalibrační stolice používají více válců k postupnému tvarování trubky do jejích konečných rozměrů a korekci jakékoli ovality. Celá linka je řízena PLC, které udržuje přesnou rychlost a napětí, čímž se zabraňuje deformaci. Pro sledování průměru a ovality v reálném čase lze integrovat laserové měřicí systémy.
Q5: Jaké jsou požadavky na údržbu a očekávaná životnost vašeho stroje?
A:Naše stroje jsou konstruovány pro dlouhou životnost s použitím vysoce kvalitních komponentů od renomovaných dodavatelů. Běžná údržba zahrnuje především mazání, kontrolu nástrojů a kalibraci senzorů. Při správné péči mají základní mechanické komponenty životnost 15–20 let i více. Nabízíme programy preventivní údržby a globální síť servisních techniků, kteří vás budou podporovat po celou dobu životnosti vašeho zařízení.
Transformujte svou výrobní linku ještě dnes
Omezení zastaralýchStroje na výrobu trubek z nerezové ocelijsou volbou, nikoli nutností. Řešením základních příčin nekonzistence svarů, nízké propustnosti a vysokého zmetkovitého výkonu můžete uvolnit značnou nevyužitou kapacitu a ziskovost. Úspěšné příběhy z Německa, USA, Spojených arabských emirátů a Itálie ukazují, že správná technologie přináší měřitelné a transformační výsledky.
Nenechte svou výrobní linku zůstat úzkým hrdlem. Udělejte další krok k provozní dokonalosti. Chcete-li se hlouběji ponořit do technického inženýrství, které stojí za těmito řešeními, zveme vás k vyžádání našeho komplexního dokumentu „Optimalizace výroby nerezových trubek: Průvodce moderními stroji“. Případně se můžete přímo spojit s obchodním technikem společnosti Jopar, abyste prodiskutovali své specifické problémy a zjistili, jak lze pro vaše zařízení navrhnout řešení na míru. Budoucností vaší výroby je přesnost, rychlost a efektivita – pojďme ji společně vybudovat.