Jak zajišťuje výrobní linka na měděné trubky přesnost?
V náročném světě námořního inženýrství, výroby energie a odsolování jsou kuproniklové trubky tichými tahouny. Jejich odolnost vůči korozi mořskou vodou a biologickému znečištění je činí nepostradatelnými. Za každou spolehlivou kuproniklovou trubkou se však skrývá výrobní linka, která musí poskytovat neochvějnou přesnost. Jak tedy výrobní linka kuproniklových trubek zajišťuje přesnost? Odpověď spočívá v kombinaci metalurgické vědy, strojírenství a inteligentní automatizace. Ve společnosti Foshan Jopar Machinery Co., Ltd jsme strávili desetiletí zdokonalováním této otázky a výsledkem je výrobní linka, která trvale splňuje náročné požadavky globálního průmyslu.
Představte si loděnici v Singapuru, kde jediná nestandardní trubka z měďnatého niklu může zpozdit odjezd lodi a stát tisíce dolarů denně. Nebo odsolovací zařízení na Blízkém východě, kde porucha trubky znamená ztrátu milionů litrů sladké vody. Tyto scénáře nejsou hypotetické; jsou každodenní realitou pro inženýry, kteří používají měďnaté niklu. Přesnost výrobní linky není luxus – je to nutnost. V tomto blogu prozkoumáme problematická místa, která sužují konvenční výrobu, technická řešení, která je překonávají, a hmatatelné výsledky, kterých dosahují naši partneři. Nakonec pochopíte, proč přesnost není jen funkcí, ale základem výroby měďnatých trubek.
Problém č. 1: Rozměrová nekonzistence vedoucí k nočním můrám při instalaci
V jakémkoli potrubním systému musí trubky do sebe bezproblémově zapadat. U měďnatých kovů, které se často používají v kritických aplikacích, jako jsou kondenzátorové trubky, může i odchylka vnějšího průměru nebo tloušťky stěny o několik tisícin palce způsobit netěsnosti, vznik bodů napětí a předčasné selhání. Scénář: Výrobce obdrží dávku měďnatých kovových trubek z tradiční výrobní linky. Během montáže se trubky správně nezarovnají s trubkovnicemi. Jejich vtlačení na místo vytváří zbytková napětí, která později vedou k praskání v důsledku tepelných cyklů. Dopad: Přepracování, zpoždění a potenciální bezpečnostní rizika. Náklady: Jediný cyklus přepracování může zvýšit náklady na projekt o 15–20 %, nemluvě o poškození pověsti výrobce.
Proč se to děje? Konvenční výrobní linky se často spoléhají na ruční seřizování a samostatné stroje, které postrádají integrovanou zpětnou vazbu. Obzvláště citlivý je proces studeného lisování, který zmenšuje průměr a tloušťku stěny trubky. Bez monitorování v reálném čase mohou změny polohy trnu, mazání a vlastností materiálu způsobit nekonzistentní tloušťku stěny. Navíc proces žíhání, pokud není přesně řízen, může vést ke změnám velikosti zrna, což ovlivňuje mechanické vlastnosti a rozměrovou stabilitu.
Problém č. 2: Povrchové vady, které snižují odolnost proti korozi
Odolnost kuproniklu proti korozi je jeho supersilou. Tuto supersilu však snadno neutralizují povrchové vady, jako jsou škrábance, důlky a zažrané částice. Tyto vady fungují jako iniciační místa pro důlkovou korozi, zejména v proudící mořské vodě. Scénář: Odsolovací závod v SAE instaluje kuproniklové trubky, které procházejí rozměrovými kontrolami, ale mají mikroskopické povrchové nedokonalosti. Během několika měsíců se objeví netěsnosti, což vynutí neplánované odstávky. Dopad: Každé odstavení stojí denně více než 50 000 dolarů na ztrátě produkce a údržby. Náklady: Během roku mohou tyto vady snížit ziskovost o miliony.
Povrchové vady často vznikají ve fázích manipulace a tváření na výrobní lince. Nesprávné mazání zápustky, opotřebované nástroje nebo nedostatečné čištění mezi průchody mohou způsobit usazování cizích částic. Dokonce i procesy moření a pasivace, pokud nejsou přísně kontrolovány, mohou zanechat povrch, který je chemicky aktivní spíše než pasivní. Problém spočívá v tom, že tyto vady nejsou vždy viditelné pouhým okem a tradiční metody odběru vzorků je mohou přehlédnout.
Problém č. 3: Neefektivní přepínání a nízká propustnost
Moderní výroba vyžaduje flexibilitu. Výrobní linka, které trvá hodiny, než se přepne z jedné velikosti trubek na jinou, nemůže konkurovat. Scénář: Výrobce obdrží objednávku na 10 tun trubek z měďnatého niklu s vnějším průměrem 25 mm, následovanou naléhavou žádostí o 5 tun trubek s vnějším průměrem 19 mm. Stávající linka vyžaduje ruční výměnu válců, rekalibraci poutní stolice a rozsáhlé zkušební provozy, které trvají 8–10 hodin. Dopad: Zpoždění dodávek, zvýšený zmetkovitost a vyšší spotřeba energie. Náklady: Ztráta zakázek a přesčasy mohou snížit ziskovou marži o 10–15 %.
Tento problém zhoršuje nedostatek automatizace v mnoha starších linkách. Operátoři se musí spoléhat na zkušenosti a odhady, což vede k variabilitě. Data z linky navíc často nejsou zaznamenávána ani analyzována, takže neustálé zlepšování je buď náhodné, nebo neúspěšné.
Řešení 1: Přesné studené pilgerování s uzavřenou smyčkou
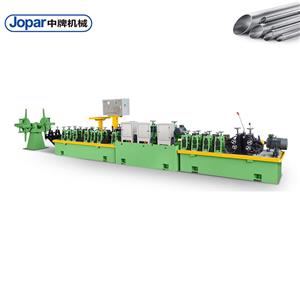
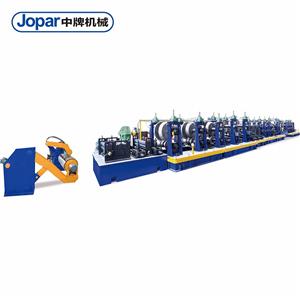
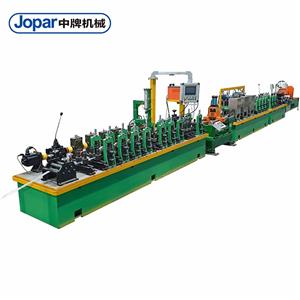
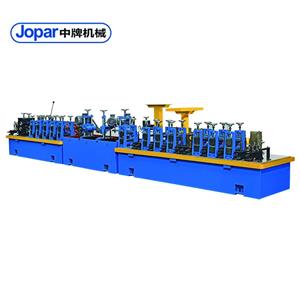
Ve společnosti Foshan Jopar Machinery Co., Ltd se s rozměrovou nekonzistencí přímo potýkáme pomocí naší pokročilé technologie studeného válcování. Naše výrobní linka integruje servopoháněnou poutní válcovnu s laserovým měřením vnějšího průměru a tloušťky stěny trubky v reálném čase. Data jsou přenášena zpět do řídicího systému, který automaticky upravuje polohu trnu a parametry válcování. Toto řízení s uzavřenou smyčkou zajišťuje, že každá stopa trubky splňuje nejpřísnější tolerance, obvykle v rozmezí ±0,05 mm pro tloušťku stěny a ±0,1 mm pro vnější průměr. Výsledkem jsou trubky, které dokonale pasují hned napoprvé, čímž se eliminuje nutnost oprav a zajišťuje se strukturální integrita.
Přesnost se ale nekončí u poutní továrny. Naše řada zahrnuje inline žíhací pece s přesnou regulací teploty a správou atmosféry. Udržováním správné struktury zrn zajišťujeme, že trubky mají konzistentní mechanické vlastnosti a neobsahují zbytkové pnutí. To je zásadní pro následné operace, jako je ohýbání a rozšiřování, které jsou běžné v námořních a HVAC aplikacích.
Řešení 2: Integrita povrchu od taveniny až po hotové potrubí
Abychom se vyhnuli povrchovým vadám, vyvinuli jsme výrobní linku, která v každé fázi klade důraz na kvalitu povrchu. Naše extruzní lisy používají vysoce kvalitní nástroje se specializovanými povlaky, které minimalizují tření a zabraňují odírání. Po lisování procházejí trubky vícestupňovým procesem čištění, který zahrnuje ultrazvukové odmašťování a řízené moření. Mořicí roztok je průběžně monitorován z hlediska koncentrace a teploty a trubky jsou oplachovány deionizovanou vodou, aby se zabránilo vzniku skvrn.
Naše linka navíc obsahuje inline systém vířivých proudů, který v reálném čase detekuje povrchové a podpovrchové vady. Jakékoli potrubí, které nesplňuje naše přísná kritéria, je automaticky označeno a odkloněno. Tato 100% kontrola zajišťuje, že se k našim zákazníkům dostanou pouze bezchybné potrubí. Pro aplikace vyžadující nejvyšší úroveň čistoty, jako je například výroba polovodičů, můžeme dodat také elektrolyticky leštěné potrubí s drsností povrchu Ra ≤ 0,4 µm.
Řešení 3: Rychlá automatizace změn a efektivita založená na datech
Chápeme, že čas jsou peníze. Naše výrobní linka je navržena pro rychlé změny. Poutní válcovna je vybavena rychloupínacími kazetami s válci, které lze vyměnit za méně než 15 minut. Celá linka je řízena PLC Siemens se správou receptur, což umožňuje obsluze vyvolat nastavení pro různé velikosti trubek stisknutím tlačítka. Výsledkem je doba změny kratší než 30 minut, ve srovnání s hodinami na konvenčních linkách.
Kromě rychlosti je naše linka vybavena platformou průmyslového internetu věcí, která shromažďuje data ze všech senzorů – měření teploty, tlaku, rychlosti a rozměrů. Tato data jsou analyzována za účelem identifikace trendů a optimalizace parametrů. Dokážeme například předpovědět, kdy je třeba vyměnit nástroje, a vyhnout se tak neplánovaným prostojům. Naši zákazníci hlásili 25% nárůst celkové efektivity zařízení (OEE) po přechodu na naši linku.
Případové studie zákazníků: Reálné výsledky od skutečných partnerů
Případová studie 1: Námořní inženýrství v Singapuru
Singapurské loděnice patří k nejrušnějším na světě a jeden z předních dodavatelů v námořní dopravě, říkejme mu MarineTech Solutions, se potýkal s poruchami měďnatých trubek ve výměnících tepla. Trubky odebírali od různých dodavatelů, ale neustále čelili problémům s kolísáním tloušťky stěny, což vedlo k předčasným netěsnostem. Po navázání partnerství se společností Foshan Jopar Machinery Co., Ltd nainstalovali naši výrobní linku ve svém výrobním závodě. Výsledky byly okamžité: kolísání tloušťky stěny kleslo z ±0,15 mm na ±0,05 mm a reklamace související s netěsnostmi se snížily o 70 %. „Přesnost linky Jopar transformovala naši kontrolu kvality,“ říká pan Lim, jejich vedoucí výroby. „Už se nemusíme starat o uchycení trubek; pokaždé je to perfektní.“
Případová studie 2: Odsolování v SAE
V suchém podnebí Spojených arabských emirátů je odsolování záchranným lanem. Významný provozovatel odsolovacího zařízení, společnost Emirates Water Solutions, čelil častým odstávkám kvůli zkorodovaným měďnatým trubkám. Příčinou byly povrchové vady, které iniciovaly důlkovou korozi. Obrátili se na společnost Foshan Jopar Machinery Co., Ltd s žádostí o dodávku výrobní linky na klíč, která by zahrnovala inline zkoušky vířivými proudy. Od uvedení zařízení do provozu došlo k 90% snížení poruch trubek. „Kvalita povrchu je výjimečná,“ poznamenává Ahmed Al Mansoori, hlavní inženýr zařízení. „Prodloužili jsme intervaly údržby z 6 měsíců na 2 roky, což nám ročně ušetří přes 2 miliony dolarů.“
Případová studie 3: Výroba elektřiny v Německu
Německé elektrárny vyžadují nejvyšší účinnost. Výrobce turbín, Rheinland Turbines, potřeboval pro kondenzátory měďnaté trubky s přísnými rozměrovými tolerancemi, aby maximalizoval přenos tepla. Jejich stávající dodavatel nebyl schopen splnit požadovanou tloušťku stěny ±0,03 mm. Společnost Foshan Jopar Machinery Co., Ltd. dodala zakázkovou výrobní linku s uzavřenou smyčkou. Linka nejen splnila, ale překročila toleranci a dosáhla ±0,02 mm. „Konzistence je pozoruhodná,“ říká Dr. Schmidt, jejich hlavní inženýr. „Účinnost našeho kondenzátoru se zlepšila o 5 %, což se promítá do značné úspory paliva.“
Případová studie 4: Stavba lodí v Jižní Koreji
Korejské loděnice jsou známé svou rychlostí a kvalitou. Jedna z takových loděnic, Hanseo Heavy Industries, se potýkala s úzkými hrdly ve výrobě měďnatých trubek kvůli pomalým změnám výroby. Po instalaci naší rychlovýměnné linky zkrátili dobu změny výroby z 8 hodin na 45 minut. „Nyní můžeme přijímat menší, zakázkovější objednávky, aniž bychom ztratili ziskovost,“ říká Park Ji-hoon, manažer nákupu loděnice. „Linka od Joparu nám dala konkurenční výhodu.“
Případová studie 5: Vytápění, větrání a klimatizace ve Spojených státech
V USA potřeboval přední výrobce systémů vytápění, větrání a klimatizace, společnost CoolFlow Systems, měďnaté trubky pro vysoce účinné chladicí jednotky. Požadovali trubky s konzistentním vnitřním povrchem, aby bylo zajištěno turbulentní proudění a maximální přenos tepla. Naše výrobní linka dodávala trubky s drsností povrchu Ra ≤ 0,8 µm a soustředností do 0,05 mm. „Výkon našich chladicích jednotek se zlepšil o 7 % a naši zákazníci si toho všimli,“ říká Emily Carterová, jejich produktová manažerka. „Nyní pro všechny naše prémiové jednotky používáme trubky Jopar.“
Aplikace a partnerství: Kde na přesnosti nejvíce záleží
Měďnaté trubky vyrobené na našich linkách nacházejí uplatnění v široké škále oblastí:
- Námořní:Výměníky tepla, kondenzační trubky, potrubní systémy pro mořskou vodu na lodích a offshore plošinách.
- Odsolování:Vícestupňové bleskové a reverzní osmózní zařízení, kde je prvořadá odolnost vůči korozi mořskou vodou.
- Výroba energie:Kondenzátory a ohřívače napájecí vody v elektrárnách na fosilní paliva a jaderných elektrárnách.
- Vytápění, větrání a klimatizace:Vysoce účinné chladicí jednotky a tepelná čerpadla.
- Ropa a plyn:Výměníky tepla v rafineriích a zařízeních LNG.
Jsme hrdí na to, že spolupracujeme s předními společnostmi v těchto odvětvích. Naše výrobní linky například používajíŘešení MarineTechv Singapuru,Řešení pro vodní hospodářství Emiratesv SAE aRheinlandské turbínyv Německu. Tato partnerství jsou postavena na důvěře a společném závazku k excelenci. Spolupracujeme také sHanseo Heavy Industriesv Jižní Koreji aSystémy CoolFlowmimo jiné v USA. Úzkou spoluprací s našimi zákazníky neustále zdokonalujeme naši technologii, abychom splnili vyvíjející se výzvy.
Často kladené otázky
Q1: Jaká je typická dodací lhůta pro výrobní linku na měděné trubky od společnosti Foshan Jopar Machinery Co., Ltd?
A1: Dodací lhůta závisí na konfiguraci a kapacitě linky. Standardní linka s kapacitou 500 tun za měsíc obvykle vyžaduje 4–6 měsíců od objednávky do uvedení do provozu. To zahrnuje návrh, výrobu, přejímací zkoušky ve výrobě, dopravu a instalaci na místě. Nabízíme také modulární konstrukce, které lze později rozšířit, čímž se zkrátí počáteční dodací lhůta.
Q2: Jak vaše výrobní linka zpracovává různé slitiny kuproniklu, jako například 90/10 a 70/30?
A2: Naše linka je navržena tak, aby byla flexibilní v závislosti na slitině. Klíčové parametry – síly pouti, teploty žíhání a podmínky moření – jsou předprogramovány pro běžné slitiny, jako je C70600 (90/10) a C71500 (70/30). Řídicí systém umožňuje operátorům vybrat recepturu slitiny a linka se automaticky přizpůsobí. Poskytujeme také školení a podporu pro zajištění plynulého přechodu.
Q3: Jaký druh zajištění kvality je integrován do linky?
A3: Kvalita je součástí každé fáze. Pro kontrolu rozměrů používáme laserové mikrometry, pro kontrolu povrchových a podpovrchových vad používáme vířivé proudy a pro kontrolu vnitřní těsnosti ultrazvukové testování. Všechna data jsou zaznamenávána a lze je vysledovat až k jednotlivým trubkám. Naše linky splňují normu ISO 9001 a lze je přizpůsobit tak, aby splňovaly specifické normy, jako je ASTM B111 nebo EN 12451.
Q4: Lze výrobní linku integrovat s našimi stávajícími systémy automatizace výroby?
A4: Rozhodně. Náš řídicí systém podporuje protokoly OPC UA a Modbus TCP/IP, což umožňuje bezproblémovou integraci se systémy SCADA, MES a ERP. V případě potřeby můžeme také poskytnout vlastní rozhraní. To zajišťuje, že vaše výrobní data budou k dispozici tam, kde je potřebujete.
Q5: Jakou poprodejní podporu poskytujete?
A5: Nabízíme komplexní poprodejní podporu, včetně dohledu nad instalací, školení obsluhy a programů preventivní údržby. Naši technici jsou k dispozici pro vzdálenou diagnostiku a návštěvy na místě. Dodáváme také náhradní díly s garantovanou dostupností po dobu 10 let. Naším cílem je maximalizovat vaši provozuschopnost a návratnost investic.
Závěr: Přesnost jako konkurenční výhoda
Ve světě výroby měďnatých trubek není přesnost jen technickou specifikací – je to konkurenční výhoda. Snižuje odpad, zvyšuje spolehlivost výrobků a otevírá dveře k vysoce hodnotným aplikacím. Ve společnosti Foshan Jopar Machinery Co., Ltd se věnujeme konstrukci výrobních linek, které tuto přesnost konzistentně zajišťují. Od uzavřené smyčky pouti přes kontrolu přímo na lince až po rychlé změny, naše technologie řeší problematická místa, která trápí konvenční výrobu.
Ať už jste loděnice v Singapuru, odsolovací zařízení v SAE nebo elektrárna v Německu, poptávka po bezchybných kuproniklových trubkách je univerzální. Zveme vás, abyste si sami vyzkoušeli, jaký rozdíl může přinést výrobní linka Jopar. Pro hlubší ponoření se do technických detailů, včetně specifikací a případových studií, vám doporučujeme stáhnout si naši komplexní bílou knihu „Přesné inženýrství ve výrobě kuproniklových trubek“. Případně můžete kontaktovat naše obchodní techniky a prodiskutovat s nimi vaše specifické požadavky. Pomůžeme vám proměnit přesnost ve vaši konkurenční výhodu.